



By Mike Chen, Dyrektor Produkcji | Ponad 12 lat doświadczenia w produkcji gumy |LinkedIn
Najważniejsze wnioski
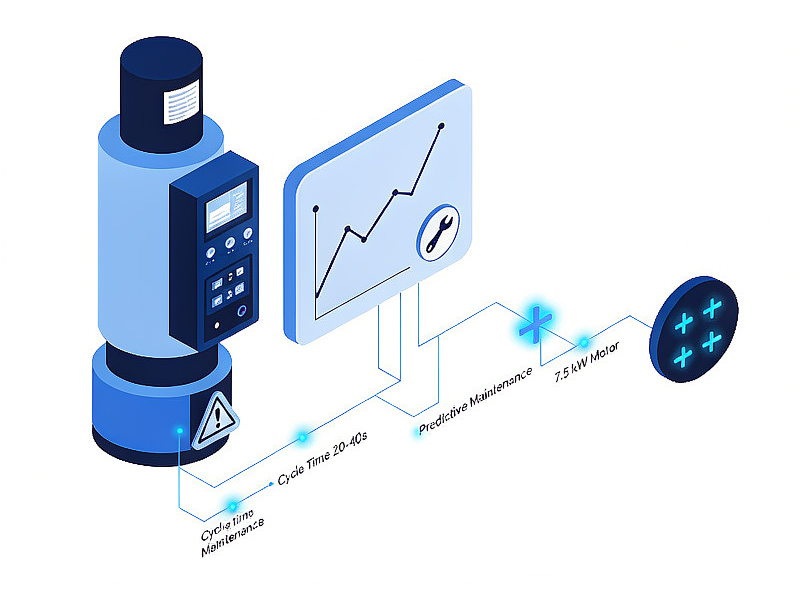
- Pojedyncza beczka XCJ-G600 przetwarza partię 15 kg co 20–40 sekund — ponad 1300 cykli bogatych w dane na 8-godzinną zmianę jest już dostępnych do przechwytywania przez IoT.
- Urządzenia do kriogenicznego usuwania rąbków pracują w temperaturach do −150 °C, a prędkość walców wynosi 20–70 obr./min. Rejestrowanie obu zmiennych bezpośrednio ujawnia straty azotu i dryft izolacji.
- Ponieważ połączone maszyny wcześnie wykrywają odchylenia procesu, konserwacja predykcyjna zazwyczaj pozwala przekształcić nieplanowane przestoje w zaplanowane interwencje trwające krócej niż 30 minut (typowe wartości z projektów naszych klientów).
- Modernizacja jest lepsza niż wymiana: urządzenia napędzane falownikiem, takie jak 7,5 kW XCJ-G600, można zazwyczaj połączyć z czujnikami i bramką brzegową zamiast kupować nowe urządzenia.
Większość producentów, z którymi współpracujemy, posiada już inteligentny sprzęt do usuwania wypływek, który działa na poziomie maszyny, a jednocześnie jest całkowicie bezgłośny w fabryce. Kontroler zna prędkość wałka, operator zna wagę partii, zespół ds. jakości zna wskaźnik odrzutów – ale nikt nie łączy tych trzech elementów. Właśnie ten brak połączenia ma na celu rozwiązanie problemu sztucznej inteligencji (AI) i Internetu rzeczy (IoT).
W tym artykule wyjaśniono, co tak naprawdę oznacza integracja w kontekście deflashingu, które punkty danych warto połączyć w pierwszej kolejności oraz przedstawiono etapowy plan działania, który sprawdzi się w przypadku małych i średnich zakładów gumowych, a nie w przypadku inteligentnych fabryk o dużej skali.
Co tak naprawdę oznaczają AI i IoT w kontekście deflashingu?
Internet rzeczy (IoT) to praktyka łączenia urządzeń przemysłowych z siecią w celu gromadzenia, przechowywania i przeglądania danych operacyjnych; sztuczna inteligencja (AI) to warstwa oprogramowania, która znajduje wzorce w tych danych i zaleca lub realizuje decyzje.Podczas usuwania powłok lakierniczych oba systemy działają w parze: IoT dostarcza surowy sygnał, a sztuczna inteligencja przekształca sygnał w działanie — spowalniając rolkę, oznaczając zużyty pas lub poddając kwarantannie podejrzaną partię przed jej wysyłką.
Warto pomyśleć o maszynie do usuwania zadziorów przede wszystkim jako o źródle danych, a dopiero potem o narzędziu do usuwania zadziorów. Każdy cykl mechanicznego usuwania zadziorów i każdy cykl kriogeniczny w temperaturze poniżej −120°C generuje identyfikowalny odcisk palca prędkości, czasu, temperatury i obciążenia. Po zapisaniu tych odcisków palca, pytania, które kiedyś wymagały od inżyniera procesu stania przy bębnie przez całą zmianę – „kiedy czasy cykli zaczęły się wydłużać?” – stają się dziesięciosekundowym zapytaniem do pulpitu nawigacyjnego.
Które punkty danych deflashingu warto połączyć w pierwszej kolejności?
Zacznij od czterech zmiennych, które już decydują o jakości usuwania wypływek: czas cyklu, prędkość rolek, temperatura procesu i obciążenie wsadu.Istnieją na każdej maszynie, zmieniają się, gdy coś pójdzie nie tak i bezpośrednio przekładają się na wyniki produktu. Poniższa tabela zestawia każdą zmienną z rzeczywistymi wartościami sprzętu i optymalizacją, jaką ona zapewnia.
| Punkt danych | Typowa wartość sprzętu | Co z tym robi sztuczna inteligencja |
|---|---|---|
| Czas cyklu | 20–40 s na partię (XCJ-G600, ładunek 15 kg) | Wykrywa dryft sygnalizujący zużycie ostrza lub zmęczenie napędu przed spadkiem jakości |
| Prędkość wałka | 20–70 obr./min (urządzenie do usuwania wypływek kriogenicznych) | Porównuje ustawienia prędkości z wykończeniem powierzchni, aby zalecić najlepsze obroty na minutę dla danego związku |
| Temperatura procesu | Maksymalna temperatura pracy do -150 °C | Straty izolacji i nadmierne zużycie azotu widoczne są tylko na zarejestrowanych krzywych chłodzenia |
| Ładowanie wsadowe | Wałek 80 l, około 15–20 kg | Identyfikuje niedociążenie powodujące marnowanie cykli i przeciążenie powodujące wzrost liczby odrzutów |
Wartości sprzętu pochodzą zStrona produktu XCJ-G600ispecyfikacje kriogenicznej maszyny do usuwania wypływek ciekłym azotem.
Ponieważ kruchość kriogeniczna jest wyścigiem pomiędzy temperaturą i czasem, zarejestrowane krzywe chłodzenia stanowią najcenniejszy pojedynczy zbiór danych na temat linii kriogenicznej.Próba, w której docelowa kruchość została osiągnięta w 5 minut zamiast w 8, pozwoliła zaoszczędzić 37% cyklu — oszczędność ta nie jest widoczna na stoperze, ale jest oczywista w danych.
Jak konserwacja predykcyjna zmienia ekonomikę usuwania wypływek?
Konserwacja predykcyjna wykorzystuje dane dotyczące trendów — rosnące czasy cykli, wahania prądu silnika, niestabilność temperatury — w celu zaplanowania serwisu przed awarią podzespołu, a nie po niej.Różnica ekonomiczna jest rażąca: awaria silnika napędowego w trakcie zmiany powoduje zatrzymanie linii produkcyjnej, zakłócenie harmonogramu i konieczność wycofania całej partii produkcyjnej, podczas gdy planowana wymiana, wykryta dwa tygodnie wcześniej, odbywa się między zmianami.
Z naszego doświadczenia w obsłudze linii do usuwania wypływek w zakładach klientów wynika, że połączony system monitorowania zwykle wykrywa od trzech do pięciu możliwych do podjęcia działań odchyleń procesu na kwartał na jednej maszynie — najczęściej jest to stopniowe wydłużanie czasu cyklu i niespójne schładzanie kriogeniczne — a każde z nich można naprawić w zaplanowanym oknie czasowym krótszym niż 30 minut (typowe wartości z projektów naszych klientów; dokładne liczby mogą się różnić w zależności od mieszanki i schematu zmian).Ponieważ falownik o mocy 7,5 kW w maszynie typu XCJ-G600 już cyfrowo raportuje obciążenie silnika, kosztem wejścia na ten poziom monitorowania jest bramka i konfiguracja, a nie nowy sprzęt.
Istnieje również aspekt zgodności. Zakłady certyfikowane zgodnie zISO 9001proszeni są o wykazanie ciągłego doskonalenia; zapis danych parametrów maszyny dla każdej partii jest jednym z najczystszych dowodów, jakie zaakceptuje audytor.
Jakie miejsce w systemie jakości zajmuje system wizyjny?
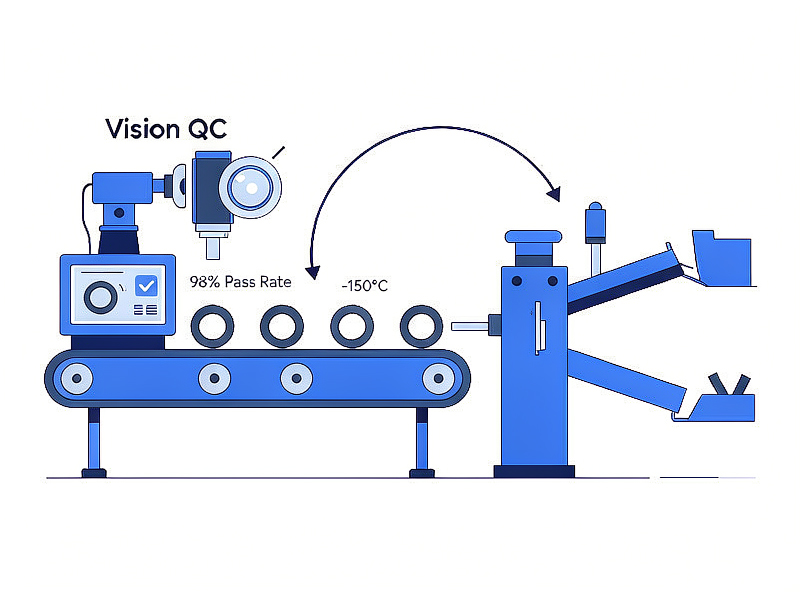
Wizja maszynowa zamyka pętlę, którą otwierają jedynie dane z czujników: kamery sprawdzają uszkodzone części, a warstwa sztucznej inteligencji śledzi każdą odrzuconą część, aż do dokładnego cyklu, prędkości i temperatury, w której została wytworzona.Dzięki temu kontrola jakości zmienia się z czynności polegającej na obserwacji przeszłości w działanie sterownicze.
Praktyczny łańcuch wygląda następująco: części opuszczają lufę odbłyśnika, przechodzą przez kontrolę wizyjną, która wykrywa pozostałości błysków, a czyste części przechodzą domaszyna do separacji gumyktóry oddziela dobry produkt od odpadów. Gdy system wizyjny rejestruje grupę odrzuceń, sztuczna inteligencja porównuje znaczniki czasu z danymi z beczki i odpowiada na istotne pytanie: czy była to wadliwa mieszanka, niewłaściwa prędkość wałka, czy partia o 2 kg powyżej specyfikacji?
Linie kriogeniczne czerpią największe korzyści z tego połączenia. Kriogeniczne usuwanie wypływek pozwala na osiągnięcie wskaźnika zdawalności gotowego produktu powyżej 98% przy stabilnych parametrach, więc nawet niewielkie odchylenie w logarytmie – krzywa chłodzenia o 10°C cieplejsza niż linia bazowa – jest warte wychwycenia, zanim straci trzy punkty wydajności.
Jak wygląda realistyczna mapa drogowa integracji?
W przypadku większości zakładów produkujących gumę, podejście sprawdzające się w praktyce składa się z trzech faz: podłączenia, analizy, a następnie optymalizacji — w tej kolejności, najpierw na jednej maszynie, a potem na całej linii.Próba zautomatyzowania decyzji, zanim dane zostaną zebrane, to najczęstszy rodzaj awarii, z jaką spotykamy się w projektach Przemysłu 4.0.
- Podłącz jedną maszynę i określ linię bazową.Zainstaluj bramkę brzegową na pojedynczym urządzeniu do usuwania rąbków — najnowszym i najczęściej sterowanym falownikiem — i rejestruj czas cyklu, prędkość, temperaturę i obciążenie przez 60 dni bez wprowadzania jakichkolwiek zmian, dzięki czemu „normalne” wartości będą mierzone, a nie zakładane.
- Przeprowadź analizę pod kątem wyników jakościowych.Połącz dane maszynowe z rekordami odrzuceń z inspekcji i pozwól warstwie sztucznej inteligencji (albo dobremu arkuszowi kalkulacyjnemu) wyszukać korelacje między dryftem parametrów a zdarzeniami jakościowymi.
- Optymalizacja dzięki alertom w pętli zamkniętej.Ustaw progi alarmowe na podstawie danych bazowych, przekieruj je na telefony operatorów lub pulpit nawigacyjny zakładu, a dopiero potem rozważ automatyczną korektę parametrów — krok wymagający najwięcej nadzoru i najmniej pilny.
Zacznij od maszyny, która najbardziej boli
Nie zaczynaj od najnowszej maszyny. Zacznij od tej, która generuje najwięcej nadgodzin, wymaga najwięcej przeróbek lub powoduje najwięcej niezręcznych rozmów z klientami – to właśnie tam połączone dane zwracają się najszybciej.
Jakie są uczciwe ograniczenia?
Sztuczna inteligencja i IoT nie naprawią niestabilnego procesu, zużytego cylindra ani źle określonej formy — po prostu szybciej i dokładniej zgłoszą te problemy.Integracja wzmacnia dobrą kontrolę procesów, ale jej nie zastępuje.
Dwa kolejne ostrzeżenia z naszego doświadczenia projektowego. Po pierwsze, małe serie złożone generują mało danych: model sztucznej inteligencji wytrenowany na 300 cyklach jednego rozmiaru O-ringu nie przeniesie się bezproblemowo do rodziny 40 części krótkoseryjnych, dlatego oczekiwania należy ustalać indywidualnie dla każdego asortymentu produktów. Po drugie, łączność ma aspekt bezpieczeństwa – wskazówki, takie jak zasoby dotyczące cyberbezpieczeństwa w produkcji opublikowane przezNISTWarto przeczytać przed uruchomieniem bramy.Ponieważ zdemontowana komórka rzadko jest zaprojektowana tak, aby mieć dostęp do Internetu, odpowiednio segmentowana sieć fabryczna sprawia, że dodatkowe ryzyko pozostaje na umiarkowanym poziomie, jednak „umiarkowane” nie oznacza „zerowego” i należy uwzględnić je w budżecie.
Wniosek: Połącz dane, które już posiadasz
Obróbka gumy jest wyjątkowo dobrze przystosowana do integracji sztucznej inteligencji (AI) i internetu rzeczy (IoT) z jednego prostego powodu: maszyny już teraz działają w oparciu o precyzyjnie kontrolowane, mierzalne zmienne. Partia 15 kg, cykl 20–40 sekund, temperatura maksymalna –150°C, zakres obrotów wałka 20–70 obr./min – to punkty danych czekające na zebranie, a każdy z nich niesie ze sobą informacje o jakości.
Jeśli planujesz kolejną inwestycję w sprzęt, wybierz maszyny, których kontrolery udostępniają te dane w sposób przejrzysty. Poznajpełna gama maszyn do usuwania wypływek z gumyz Xiamen Xingchangjia lub prześlij nam rysunki swoich części i oczekiwane dane wyjściowe — nasz zespół inżynierów zaproponuje konfigurację usuwania wypływek z opcjami łączności dostosowanymi do poziomu automatyzacji Twojego zakładu.
Informacje o powiązanym sprzęcie
•Supermodelowa maszyna do usuwania wypływek z gumy XCJ-G600— lufa 600 mm, napęd falownikowy 7,5 kW, cykle 20–40 s.
•Maszyna do kriogenicznego usuwania wypływek ciekłym azotem— temperatura −150 °C, wałek 20–70 obr./min, cykle poniżej 8 minut.
•Maszyna do separacji gumy— automatyczne sortowanie usuniętych części i odpadów wykończeniowych w celu zapewnienia kontroli jakości w obiegu zamkniętym.
•Kategoria maszyny do usuwania wypływek gumowych— pełna gama produktów wraz ze specyfikacjami.
Często zadawane pytania: Sztuczna inteligencja i IoT w obróbce gumy
Xiamen Xingchangjia Non-Standard Automation Equipment Co., Ltd.
Piętro 1, budynek 13, Huli Industrial Park, Meixidao, Tonga, Xiamen, Chiny
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
Opublikowano: wrzesień 2026 | Ostatnia weryfikacja: wrzesień 2026
Czas publikacji: 08.09.2026